www.foodpackautomation.fr
17
'26
Written on Modified on
Bertram Elektrotechnik automatise les contrôles par un système de vision interférométrique
Bertram Elektrotechnik met en oeuvre la solution MVTec Halcon sur une ligne automatisée pour assurer le contrôle qualité d'induits d'électrovannes par deux interféromètres en lumière blanche.
www.mvtec.com
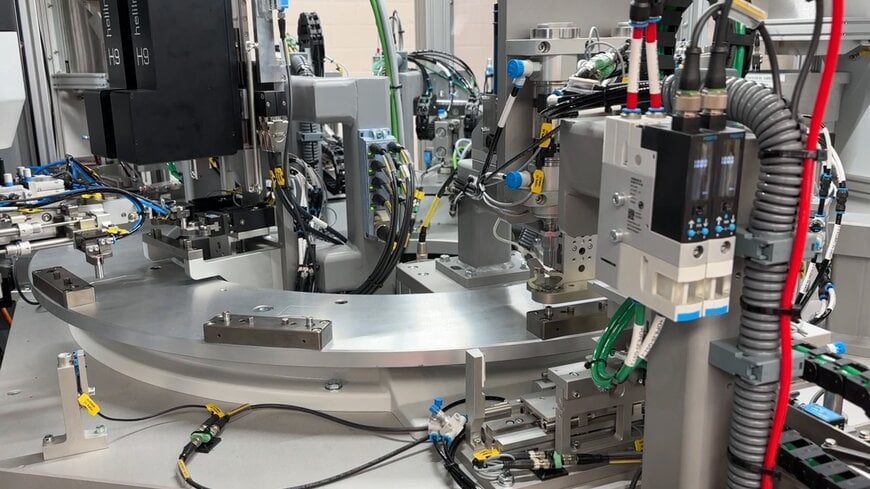
Bertram Elektrotechnik a développé un système automatisé pour la fabrication d'induits d'électrovannes, qui réunit les phases d'assemblage, de contrôle et de conditionnement dans un seul processus. Le logiciel de vision industrielle MVTec Halcon prend en charge toutes les étapes, de la lecture des codes-barres aux contrôles de position et de présence, jusqu'à l'inspection qualité 3D finale.
Fondée en 1949, l'entreprise allemande intervient dans les domaines de l'automatisation, la construction d'armoires électriques et la vision industrielle. Elle se concentre sur les machines spéciales, en particulier les machines d'assemblage automatisées avec technologie de contrôle intégrée. Bertram a été mandatée par un client du secteur de l'ingénierie des installations qui fabriquait jusqu'alors les induits sur une machine d'assemblage distincte et plus lente, avec un contrôle visuel manuel effectué uniquement par échantillonnage. L'objectif était d'augmenter la capacité et d'améliorer le contrôle qualité.
Assemblage sur une table rotative
Chaque induit mesure environ 8 à 9 mm de diamètre et 20 à 25 mm de hauteur et se compose de six éléments : une ébauche, un petit insert d'étanchéité, un petit ressort, un rivet, un grand ressort et un grand insert d'étanchéité. Le système fonctionne sur deux voies et produit deux induits par cycle en sept secondes environ, soit un induit toutes les 3,5 secondes environ. Un robot Scara prélève les pièces brutes dans le plateau et les dépose sur une table rotative indexée, qui les fait passer par les postes de travail où sont montés les petits inserts d'étanchéité, les petits ressorts et les rivets. La présence du rivet est ensuite contrôlée, avant le montage et le contrôle du grand ressort. Au dernier poste d'assemblage, les grands inserts d'étanchéité sont placés dans une douille d'emmanchement huilée et enfoncés à l'aide d'un poinçon de montage. Un second robot Scara transfère ensuite les induits vers le poste d'inspection optique. Les pièces non conformes sont éjectées par un tiroir séparé, tandis que les pièces conformes sont placées dans des blisters et évacuées par piles de quatre.
Un contrôle submicrométrique
Le processus de contrôle qualité met en oeuvre deux interféromètres en lumière blanche Heliotis. Un module de préhension et de pivotement fait tourner chaque induit de 180 degrés afin de contrôler les deux faces. Le système vérifie la profondeur d'emmanchement des inserts d'étanchéité, la précision dimensionnelle des induits et l'état de surface des inserts d'étanchéité, avec des précisions de l'ordre du submicromètre. Le directeur général Jendrik Bertram explique que les capteurs conventionnels ne suffisent pas, car la précision dimensionnelle et les défauts de surface doivent être contrôlés sur deux matériaux différents, l'acier et le caoutchouc, sur toute la surface, sans contact, des deux côtés et dans le temps de cycle. La technologie permet également un contrôle à 100 %, des valeurs de mesure traçables et la visualisation des types de défauts, ce qui facilite la détection des défauts en série et l'analyse des tendances.
Une plateforme logicielle pour plusieurs tâches
La solution Halcon assure trois opérations essentielles durant le processus : le logiciel lit les codes-barres des plateaux pour la traçabilité des composants, contrôle la position et la présence des composants dans les postes d'assemblage grâce au Shape Matching et réalise l'inspection optique finale. Lors de cette inspection, les données de hauteur 3D des deux capteurs Heliotis sont analysées directement dans l'application Halcon. Des opérateurs 3D permettent de sélectionner les points 3D pertinents, de segmenter des modèles d'objets, de calculer des distances, de fusionner des données 3D et d'effectuer des transformations de coordonnées. La plupart des contrôles, dont la profondeur d'emmanchement, la précision dimensionnelle et les caractéristiques de surface, sont effectués directement sur les données 3D.
Bertram crée les tâches de vision dans HDevelop, l'environnement de développement intégré de MVTec, puis les intègre dans l'environnement d'exécution. La communication avec l'automate de Siemens s'effectue via OPC UA, l'interface étant générée automatiquement à partir des paramètres de procédure des tâches Halcon. L'acquisition d'images, l'évaluation et le retour d'information vers l'automate sont synchronisés avec la table rotative.
Le système a été mis en service chez le client final et a depuis été étendu à d'autres variantes de produits. La capacité de production a augmenté et le contrôle qualité a été amélioré : le système, qui fonctionne au temps de cycle requis, assure un contrôle en ligne traçable à 100 %.
Contexte supplémentaire :
Cette section explique des principes généraux de l'interférométrie en lumière blanche non inclus dans le communiqué de presse original.
Un interféromètre en lumière blanche divise la lumière d'une source à large bande en deux faisceaux, l'un réfléchi par un miroir de référence et l'autre par la surface à mesurer. Lorsque les deux faisceaux sont recombinés, des franges d'interférence n'apparaissent que là où les deux chemins optiques sont presque identiques, car la lumière blanche a une longueur de cohérence très courte.
En faisant varier la distance entre le capteur et la surface et en enregistrant, pour chaque pixel, la position où apparaissent les franges, l'instrument construit une carte des hauteurs de la surface. Il est ainsi possible de mesurer sans contact de très faibles différences de hauteur, ce qui rend la méthode adaptée au contrôle de petites caractéristiques comme les profondeurs d'emmanchement et l'état de surface de composants délicats.
Publié avec l'assistance de l'IA par Lekshman Ramdas, rédacteur pour Induportals.
www.mvtec.com
