
www.foodpackautomation.fr
15
'26
Written on Modified on
Systèmes d'étiquetage à alimentation par bobine pour le conditionnement de boissons à haute cadence
Sidel lance EvoDECO Next pour réduire la consommation de matériaux d'emballage grâce à une décoration partielle de récipients par bobine à haute cadence.
www.sidel.com
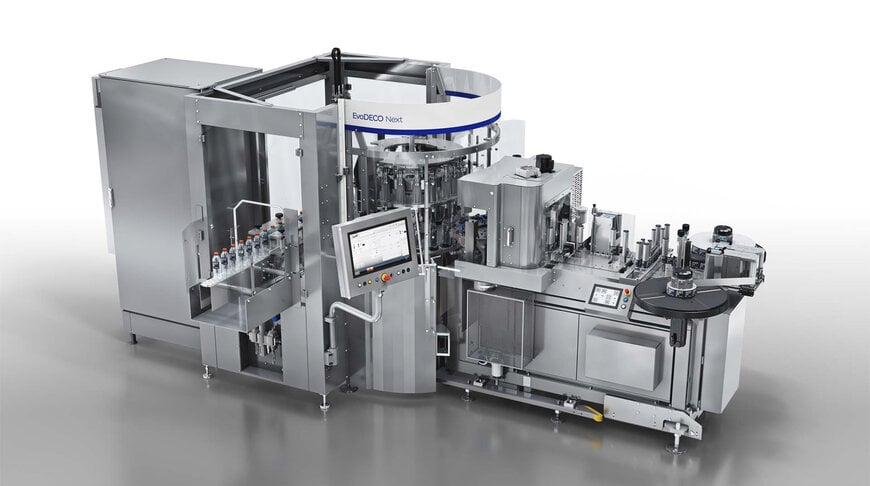
Les lignes d'embouteillage de boissons à cadence élevée font face à une pression croissante pour réduire la consommation de matériaux d'emballage et les dépenses d'exploitation, tout en préservant l'efficacité des lignes et l'attrait visuel en rayon. Sidel répond à ce défi technique en lançant EvoDECO Next, une plateforme industrielle d'étiquetage par bobine conçue pour appliquer des étiquettes partielles sur des contenants en polyéthylène téréphtalate (PET).
Mécanique d'ingénierie de la décoration partielle par bobine
Les initiatives d'allègement sur les lignes d'embouteillage PET se sont historiquement concentrées sur la conception des préformes, réduisant le volume de résine au niveau du buvant, des parois latérales et du fond du contenant. L'étiquetage, en revanche, est resté majoritairement dépendant du film en polypropylène bi-orienté (BOPP) enveloppant à 360 degrés, laissant inexploitée une opportunité de réduction à la source. EvoDECO Next modifie les processus cinématiques conventionnels par bobine pour traiter des étiquettes partielles qui ne recouvrent qu'une fraction de la circonférence du contenant.
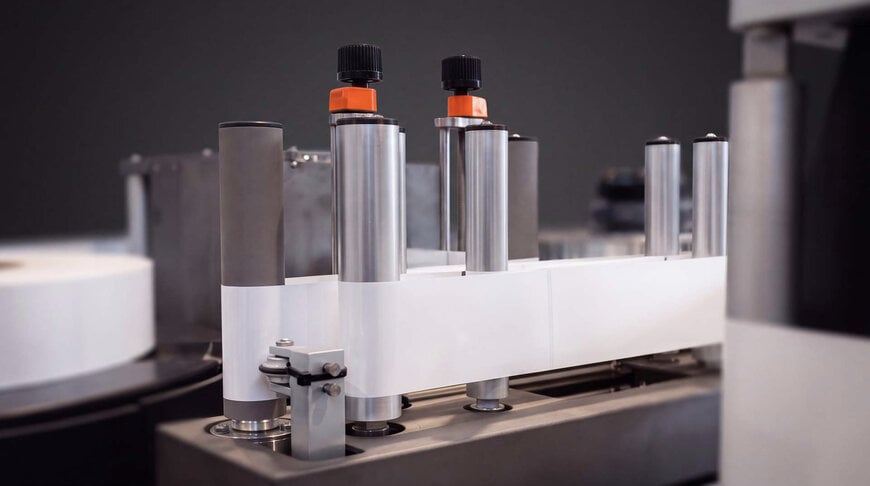
L'utilisation d'une configuration d'étiquetage partiel à 90 degrés réduit la surface d'étiquette jusqu'à 75 % par rapport à une décoration intégrale enveloppante, tandis qu'un format à 180 degrés diminue la surface de film requise de 50 %. Sur une ligne d'embouteillage continue cadencée à 61 000 bouteilles par heure et produisant environ 459 millions d'unités par an, le passage d'une étiquette enveloppante intégrale d'une surface de 20 160 millimètres carrés à un format à 90 degrés de 5 040 millimètres carrés élimine 208,4 tonnes de film BOPP par an. Selon les paramètres de modélisation du fabricant, cette baisse de volume se traduit par une réduction annuelle des dépenses en matières premières d'environ 723 000 euros et une diminution de 346 tonnes d'émissions équivalent dioxyde de carbone associées.
Architecture de découpe rotative et de guidage de bande
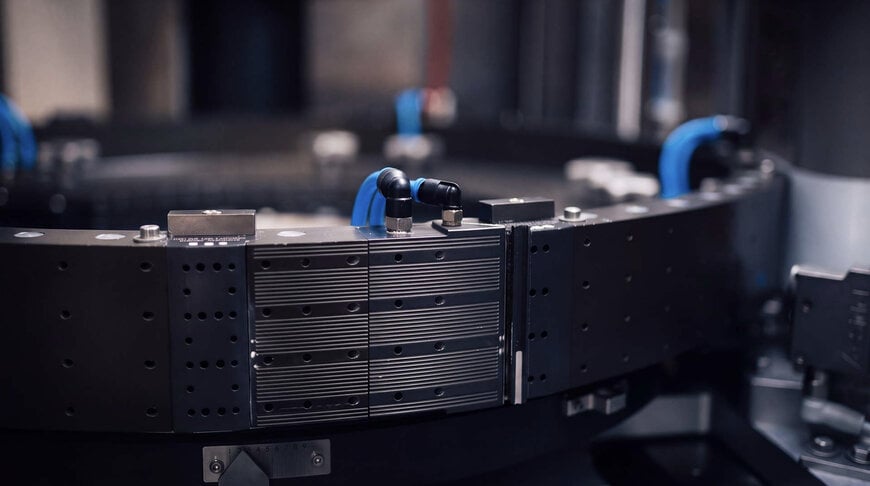
Le traitement de longueurs de film plus courtes à des vitesses linéaires élevées engendre des instabilités de tension de bande, des glissements et des erreurs de repérage de coupe. EvoDECO Next résout ces problématiques hydrodynamiques et mécaniques au moyen d'une architecture matérielle intégrée plutôt que d'une structure héritée réadaptée. L'ensemble de coupe central, baptisé Cutter 2.0, est directement intégré sur le tambour de transfert sous vide. Ce mécanisme utilise un dispositif rotatif à double lame configuré pour réaliser des coupes transversales précises sur des pas de film raccourcis à des cadences de cycle élevées.
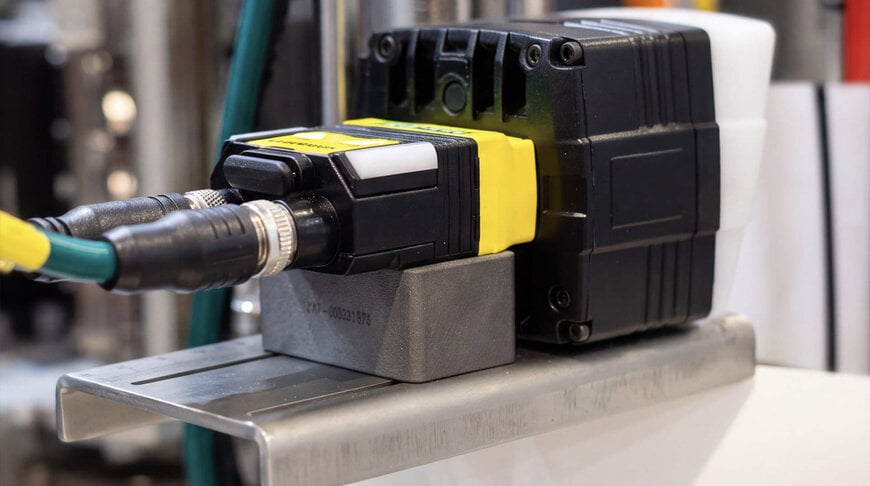
La stabilité de la bande de film lors des changements de bobine est assurée par le système Smart Buffer. Ce tampon absorbe les accélérations et décélérations linéaires transitoires lors du raccordement automatique aux vitesses nominales de la ligne, sans nécessiter d'espace au sol supplémentaire ni altérer le trajet standard du film. L'intégration d'un système de vision industrielle via une Smart Camera élimine le besoin de repères physiques d'impression et de zones de réserve vierges sur la bande imprimée. Le système de commande associé offre une correction de position en temps réel, des algorithmes d'initialisation automatique et des diagnostics d'anomalies avancés intégrés directement au sein de l'architecture de contrôle.
En aval, les zones de transfert de contenants et d'application de colle ont été repensées avec des surfaces de glissement optimisées à faible frottement et des profils d'assistance dynamique à lame d'air. Ces traitements pneumatiques et d'état de surface réduisent la contrainte de traction sur les films plus fins et préviennent la contamination croisée d'adhésif thermofusible (hot-melt), prolongeant jusqu'à cinq fois l'autonomie de fonctionnement continu entre deux nettoyages manuels. Pour les sites industriels nécessitant un niveau d'automatisation supérieur, le système s'interface avec le chargeur de bobines robotisé CoboREEL, qui prépare et gère de manière autonome jusqu'à 18 bobines afin d'assurer la traçabilité des produits et de réduire les interventions manuelles.
Contexte supplémentaire :
cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce initiale du produit.
L'étiquetage par bobine à colle chaude demeure la technologie de référence pour le conditionnement primaire à haute cadence des boissons sans alcool, des eaux minérales et des boissons fonctionnelles, opérant généralement sur des lignes d'une capacité comprise entre 30 000 et 80 000 contenants par heure. Dans les configurations traditionnelles à alimentation par bobine proposées par des constructeurs comme Krones (gamme Contiroll) et Sacmi (gamme Opera), les machines s'appuient sur des tambours rotatifs de transfert continu optimisés pour des films enveloppants à 360 degrés, dont les bords superposés sont scellés à l'aide d'adhésif thermofusible.
L'application d'étiquettes partielles relève historiquement des systèmes d'étiquetage autoadhésif (sensible à la pression) ou à colle froide. Bien que l'étiquetage autoadhésif offre une grande précision d'application et une transparence esthétique, il requiert des dorsaux siliconés qui génèrent des déchets solides non recyclables, tout en présentant un coût matière unitaire supérieur et des vitesses linéaires standard inférieures à celles des bandes dévidées d'une bobine. Les systèmes à colle froide, généralement réservés aux étiquettes en papier sur verre, fonctionnent à des cadences plus modestes et posent des contraintes de prise de l'adhésif sur les substrats thermoplastiques non poreux.
En stabilisant mécaniquement le film BOPP à pas court sur un tambour sous vide à haute vitesse, l'étiquetage partiel par bobine fait le pont entre le faible coût matière des films synthétiques en bobine et la couverture de surface ciblée propre aux procédés autoadhésifs. Cette approche s'inscrit dans les lignes directrices d'éco-conception pour le recyclage (Design for Recycling) établies par des organismes tels que l'Association of Plastic Recyclers (APR) et RecyClass, selon lesquels une surface d'étiquette réduite optimise l'efficacité des systèmes de tri optique proche infrarouge (NIR) dans les centres de tri et limite le taux de contamination lors des opérations de tri et de broyage en paillettes de PET.
Édité par Natania Lyngdoh, rédactrice d’Induportals, avec l’assistance de l’IA.
www.sidel.com
